Rotorenfertigung neu aufgestellt
Rotoren kommen in zahlreichen Anwendungen zum Einsatz – und ihre Bedeutung wächst. Gleichzeitig gelten sie als anspruchsvolle Bauteile mit hohen Anforderungen an Stabilität und Präzision. Während ihre Bearbeitung früher speziellen Maschinen vorbehalten war, lässt sie sich heute auch auf konventionellen Wälzfräsmaschinen wie der LC 500 realisieren.
Mit ihrer Profilform, Steigungswinkeln von über 45 Grad, großen Bauteillängen und hohen Zerspanvolumina stellen Rotoren hohe Anforderungen an die Fräsbearbeitung. Hinzu kommen werkstoffspezifische Besonderheiten: Neben Stahl wird häufig auch Guss eingesetzt, der gänzlich andere Anforderungen an den Zerspanungsprozess stellt. Bereits in den 1970er-Jahren existierten Maschinenlösungen der Liebherr-Verzahntechnik GmbH, die jedoch aufgrund sinkender Nachfrage lange Zeit in den Hintergrund rückten. Heute greift das Unternehmen das Thema mit der aktuellen Maschinengeneration und neuen Technologien wieder auf.
Erweiterte Bearbeitungsparameter
Frühere Lösungen stießen oft an Grenzen: Schwenkwinkel von etwa 30 Grad reichten für viele Rotorgeometrien nicht aus, Werkzeugdurchmesser waren häufig auf rund 160 mm begrenzt. Größere Fräsköpfe erforderten entsprechend größere Maschinen.
Heute stehen auf Maschinen wie der LC 500 der Liebherr-Verzahntechnik GmbH Schwenkwinkel von über 50 Grad und Werkzeugdurchmesser bis
270 Millimeter zur Verfügung. Werkzeuge bis 360 mm Durchmesser können auf der LC 800 eingesetzt werden. Damit lassen sich auch größere Rotoren wirtschaftlich bearbeiten. Tisch, Gegenhalter und eine entsprechend ausgelegte Spanntechnik sorgen für die sichere Beherrschung hoher Zerspankräfte – bis hin zum Fräsen ins Vollmaterial.
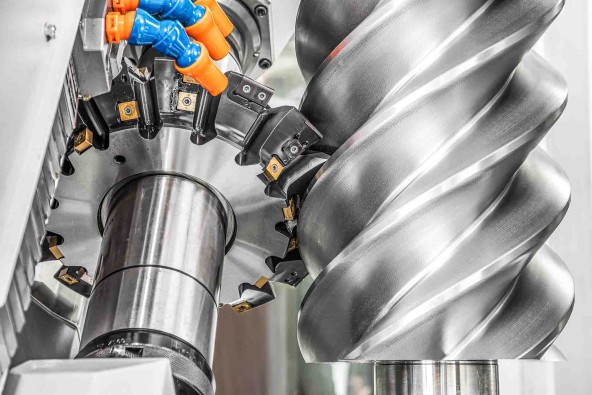
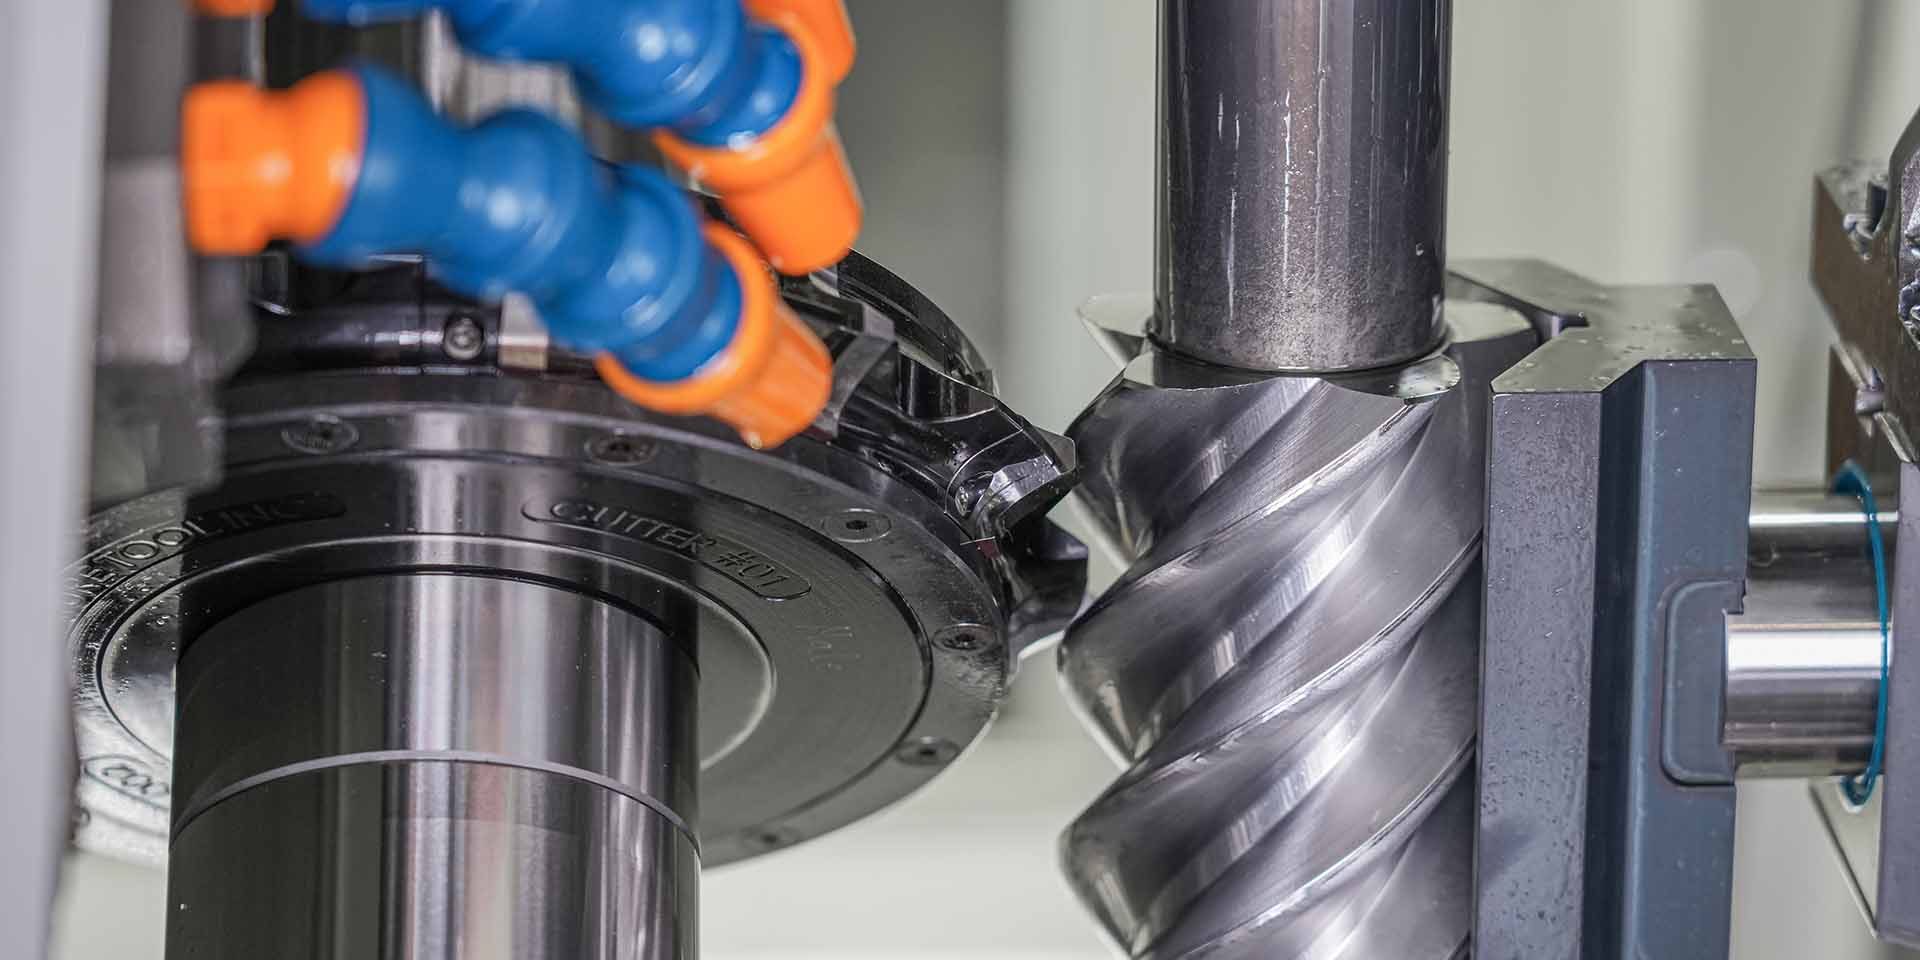
Zahnformfräsen von Rotoren mit Hartmetall-Wendeplatten auf einer LC 500
Lünette, Werkzeuge und Fasenbearbeitung
Bei Bedarf wird eine Lünette mit Stützbacken hydraulisch angestellt, um das Werkstück seitlich abzustützen. Für die Bearbeitung stehen unterschiedliche Werkzeugstrategien zur Verfügung: Schrupp- und Schlichtwerkzeuge können auf einem Dorn kombiniert werden. Auch der Einsatz moderner Hartmetall-Wendeplatten-Fräser ist möglich und unterstützt hohe Zerspanvolumina für eine wirtschaftliche Produktion.
Optional lässt sich die Stirnkantenbearbeitung mittels der FlexChamfer-Technologie direkt integrieren. Dr. Oliver Winkel, Leiter der Anwendungstechnik, hebt hervor: „Eine definierte Entgratung bzw. Anfasung der Rotoren direkt auf der Maschine herstellen zu können, ist ein echtes Highlight – bislang erfolgt das häufig noch manuell oder über individuelle Lösungen.“
Software, Automation und Messtechnik
Die Software übernimmt eine zentrale Funktion im Bearbeitungsprozess. Auf Basis der Steuerung Siemens Sinumerik One in Verbindung mit der Liebherr-eigenen Bedienoberfläche LHGearTec lassen sich Bearbeitungsparameter einfach und intuitiv festlegen und anpassen. Ein- und Auslaufsteuerungen sind standardmäßig integriert und tragen wesentlich zur Verzahnungsqualität bei. Damit können sowohl Stahl- als auch Gussrotoren prozesssicher bearbeitet werden.
Auch die Automationslösungen sind auf lange Bauteile ausgelegt. Auf der LC 500 können Rotoren mit Bauteillängen bis etwa 1.000 mm manuell und bis rund 900 mm automatisiert bearbeitet werden – intern über Ringlader oder extern mit einer Übergabemöglichkeit an Roboter. Die Qualitätskontrolle erfolgt auf LMC-Messmaschinen (früher WGT), die auch für Rotoren- und Schneckenprofile geeignet sind.
Flexibles Maschinenkonzept
Auch als Lösung für die Rotorenbearbeitung bleibt die Maschine für klassische Verzahnungsaufgaben nutzbar. „Sie ist damit keine Einzweckmaschine, sondern bietet einen doppelten Nutzen – denn auch die Zahnräder, die die Rotoren antreiben, lassen sich darauf fertigen“, erläutert Oliver Winkel und ergänzt: „Bei kundenspezifischen Anforderungen und Sonderanwendungen arbeiten wir immer eng mit den Anwendern zusammen und setzen entsprechende kundenspezifische Lösungen um.“