Optimierte Zahnflanken für Nutzfahrzeuggetriebe
Mit steigender Leistungsdichte wachsen die Anforderungen an Verzahnungen – insbesondere im Nutzfahrzeugbereich. Maximale Tragfähigkeit und Lebensdauer werden durch die Kombination aus Kugelstrahlen und anschließendem Polieren der Zahnflanken erreicht. Die dafür erforderliche Prozessfolge stellt hohe Anforderungen, für die die Liebherr-Verzahntechnik GmbH eine seriengerechte Lösung bietet.
In Nutzfahrzeuggetrieben bestimmt die Oberflächenqualität der Zahnflanken maßgeblich die Leistungsfähigkeit. Das Kugelstrahlen bringt Druckeigenspannungen ein und erhöht die Ermüdungsfestigkeit, während polierte Oberflächen Reibung und Verschleiß reduzieren. Die Kombination aus beidem liefert die besten Ergebnisse – insbesondere bei hohen Drehmomenten. Gleichzeitig verbessert sie auch Geräuschverhalten und Laufruhe und erfüllt damit zusätzliche Anforderungen, wie sie etwa in der E-Mobilität relevant sind.
Erst Kugelstrahlen, dann Polieren
Die klassische Prozessreihenfolge bei der Herstellung von Zahnrädern für Nutzfahrzeuggetriebe umfasst das Reinigungsstrahlen nach dem Härten sowie anschließendes Schleifen und Polieren. Dabei reduziert das Schleifen jedoch die zuvor durch das Strahlen erzeugte Druckeigenspannung, da Material aus der verfestigten Randschicht abgetragen wird.
Ein neuer Ansatz kehrt die Reihenfolge um: Nach dem Härten wird zunächst geschliffen, erst danach kugelgestrahlt und abschließend poliert (siehe Abbildung oben). Das verbessert sowohl Tragfähigkeit als auch Flankenqualität erheblich. „Die Herausforderung besteht darin, die durch das Kugelstrahlen eingebrachte Festigkeit zu erhalten und gleichzeitig die Oberflächenrauheit wieder gezielt zu reduzieren“, erklärt Wolfgang Lau vom Entwicklungsteam des Verfahrens bei der Liebherr-Verzahntechnik GmbH.
Herausforderungen der Prozessfolge
Die angepasste Prozessfolge bringt neue Anforderungen mit sich: Nach dem Schleifen werden die Bauteile zum Strahlen entnommen und müssen zum Polieren neu aufgespannt werden. Dadurch sind Lage und verbleibendes Aufmaß nicht mehr eindeutig definiert. Gleichzeitig erfordert der geringe Materialabtrag von wenigen Mikrometern beim Polieren engste Toleranzen und eine entsprechend präzise Positionierung. Hinzu kommt, dass PU-gebundene Polierwerkzeuge deutlich flexibler sind als keramisch gebundene Werkzeuge, was angepasste Einfädel- und Einmittstrategien notwendig macht.
Prozesssichere Aufmaßbestimmung
„Zur Bestimmung von Lage und Aufmaß setzen wir ein zweistufiges Messkonzept ein. Ein induktiver Sensor übernimmt die Vorpositionierung und identifiziert die Zahnlücke. Anschließend erfassen wir mit einem taktilen Messtaster, der üblicherweise für die Verzahnungsprüfung eingesetzt wird, Zahnweite und Zahndicke auf dem Teilkreis“, erläutert Wolfgang Lau weiter. Auf dieser Basis kann das Aufmaß im Mikrometerbereich bestimmt und der Achsabstand entsprechend eingestellt werden.
Auch die Peripherie muss angepasst werden: Beim Polieren fällt überwiegend Kunststoffabrieb am Werkzeug an, der gezielt abgeführt und entsorgt werden muss. Die auf Stahlspäne ausgelegten Filtersysteme erfordern entsprechende Anpassungen, die bei der Systemauslegung durch die Liebherr-Verzahntechnik GmbH berücksichtigt werden.
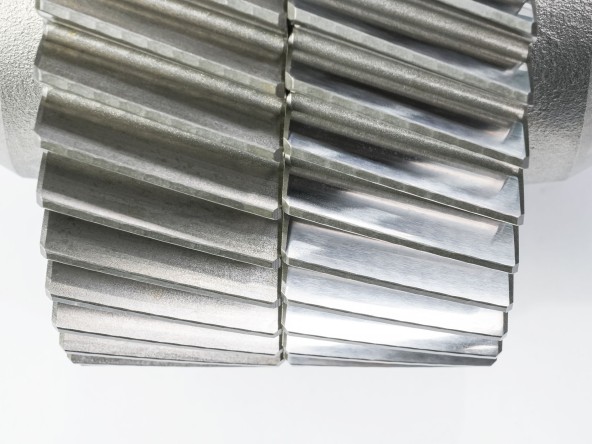
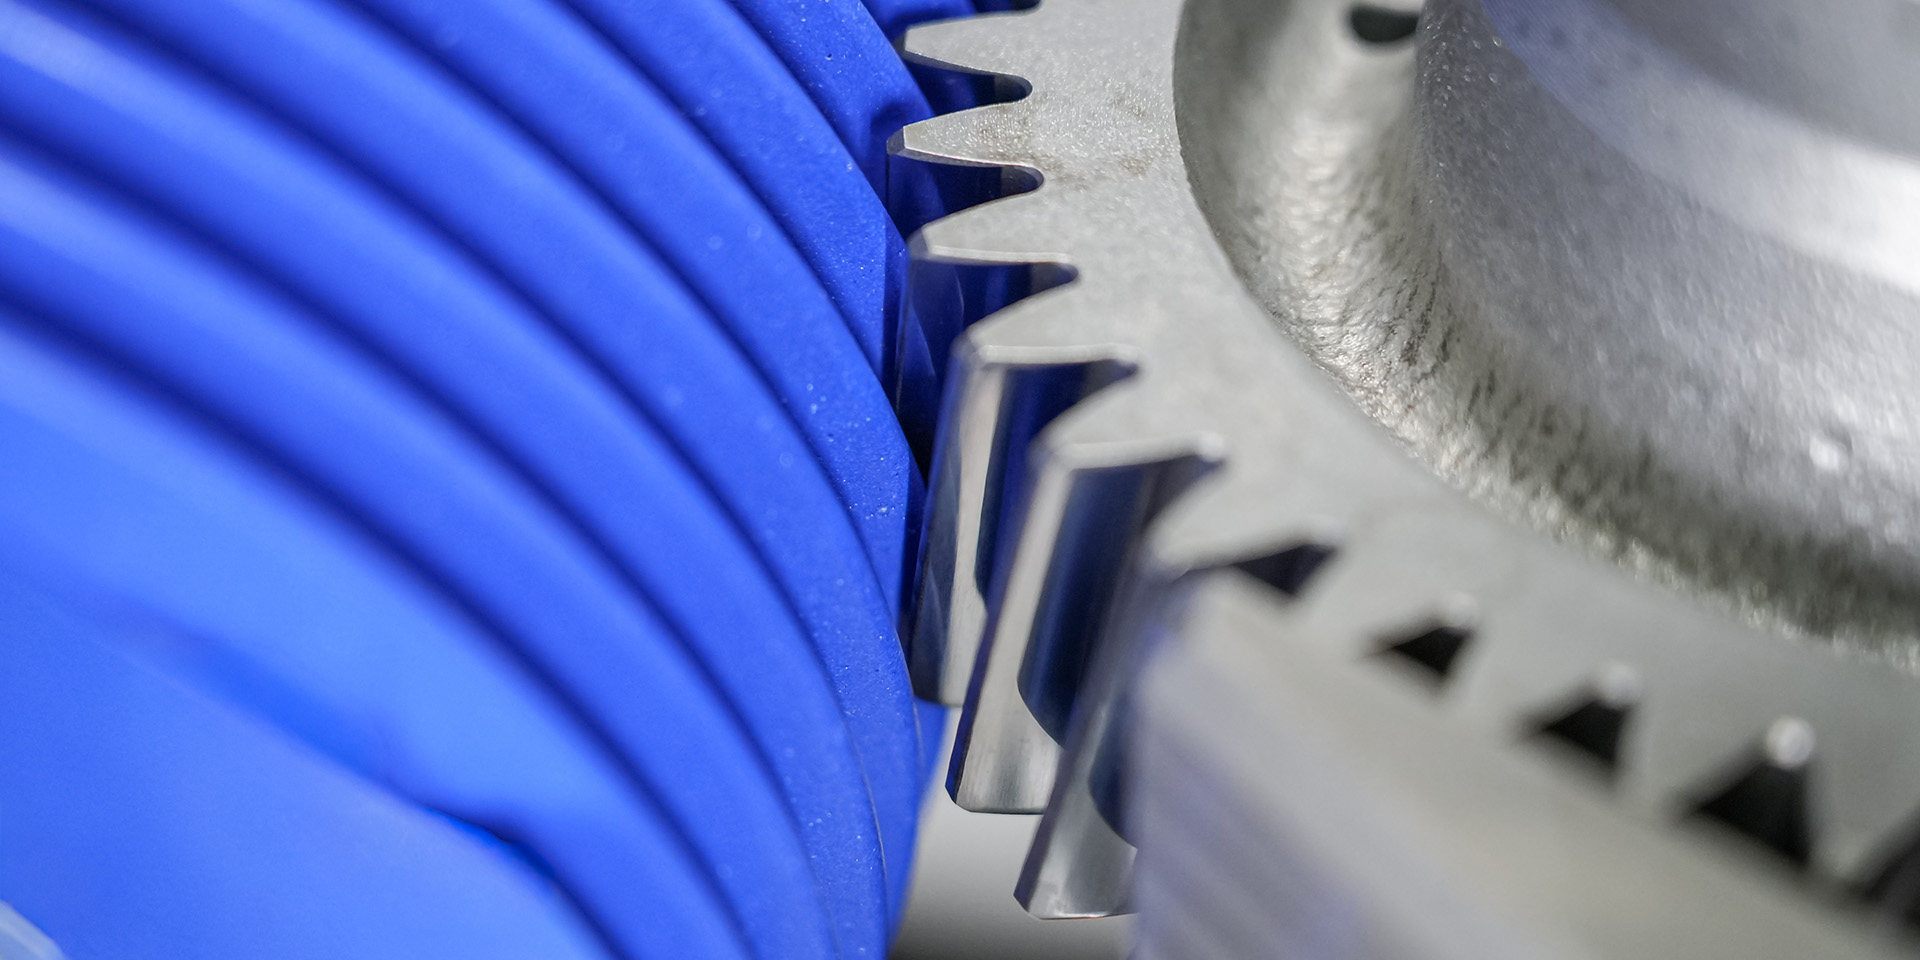
Deutlich verbesserte Oberflächenqualität durch den Single-Polishing-Prozess
Know-how in der Umsetzung
Das Unternehmen verfügt über jahrzehntelanges Know-how im Polieren von Zahnrädern; die Technologie geht unter anderem auf ein Patent aus dem Jahr 1988 zurück. Mit den Wälzschleifmaschinen der LGG-Baureihe stehen durchgängige Lösungen aus Maschine, Werkzeug und Technologie zur Verfügung. Schleifen und Polieren können damit auf einer Maschine realisiert werden – ein Vorteil für Hersteller und Zulieferer mit definierten Fertigungsanforderungen. Erste Maschinen, die für beide Prozesse ausgelegt sind, sind bereits im Einsatz. Das reduziert Schnittstellen und erhöht die Planungssicherheit in der Serienfertigung.